


 En

Verarbeiter, Stanzer und Hersteller medizinischer Klebstoffe sollten Kupferpapier-Trennpapier auf die gleiche Weise bewerten wie Klebstoffe: nach Spezifikation, nach wiederholbarer Testmethode und nach Chargenhistorie. Die folgenden Faktoren sind die Hebel, auf die es ankommt.
Struktur des Rohpapiers: Hier wird die Leistung des Kupferpapier-Trennpapiers festgelegt
Das Grundkupferblech und nicht die Silikonschicht legt die mechanische Grenze einer Trennfolie fest. Grammatur, Stärke und innere Bindung steuern alles nachgelagerte.
Kupferstich-Trennpapier besteht zunächst aus Kraftpapier, normalerweise 120 bis 180 g/m², einseitig mit Ton beschichtet. Wenn die Grundbildung ungleichmäßig ist, setzt sich der Ton in Tälern ab und die Silikonbenetzung wird unregelmäßig, was sich später als fleckige Schale zeigt.
Die Gleichmäßigkeit der Dicke ist der kritischste Basisparameter; Ein kompetenter Lieferant hält die Dicke über die gesamte Bahn hinweg innerhalb von /-4 µm. Größere Schwankungen verändern die Kompression der gewickelten Rolle, erzeugen ausgebeulte Kanten und verschieben die Stanztiefe so weit, dass Fehlschnitte oder Durchschnittfehler entstehen. Eine interne Bindung über 200 J/m2 (Scott Bond) verhindert die Delaminierung des Tons und weißen Staub auf dem Klebstoff.
| Parameter | Typischer Bereich | Was es kontrolliert |
| Grammatur | 120 bis 180 g/m2 | Steifigkeit des Liners und gestanztes Tiefengefühl |
| Bremssattelprofil | Innerhalb von /-4 um über das Web | Pressdruck und Messertiefe unter dem Matrizenwerkzeug |
| Feuchtigkeitsgehalt | 6 bis 8 Prozent | Ebenheit und Wellung nach dem Abwickeln |
| Scott Bond | Über 200 J/m2 | Tonschichtverankerung und Staubentwicklung |
| Bendtsen-Glätte | Gleich oder weniger 25 ml/min | Bedarf an Silikonabdeckung und Druckqualität |
Silikonbeschichtungsgewicht und Vernetzungskontrolle. Trennkraft des Kupferpapier-Trennpapiers
Die Trennkraft wird von der Silikonschicht erzeugt und durch zwei Variablen bestimmt: das aufgetragene Trockenschichtgewicht und den Vernetzungsgrad des Silikonnetzwerks.
Auf tonbeschichteten Kupferplatten beträgt das Trockengewicht der Silikonbeschichtung normalerweise 0,6 bis 1,5 g/m2. Am unteren Ende bleiben die Mikroporen unbedeckt und der Klebstoff verankert sich im Papier, was zu Verstopfungen oder Rückständen führt. Am oberen Ende führt überschüssiges Silikon zu Trübung, langsamer Aushärtung und steigender Freisetzung während der Lagerung. Fragen Sie nach Daten zum Beschichtungsgewicht am Kopf, in der Mitte und am Ende jeder Rolle.
Unser Leitfaden zu Beschichtungseigenschaften von Kupferpapier-Trennpapier behandelt dies ausführlicher.
Die Vernetzung ist der zweite Hebel. Additionshärtende Platinsysteme müssen ein vollständiges Netzwerk bilden, ohne spröde zu werden; Zu wenig ausgehärtetes Silikon setzt extrahierbare Oligomere frei, die den Klebstoff verunreinigen, und zu stark ausgehärtetes Silikon erhöht die Trennkraft.
Light-Release-Anwendungen
- Medizinische Pflaster und transdermale Pflaster
- Schutzetiketten mit geringer Klebkraft für Glas und Kunststoff
- Einseitige Schaumstoffklebebänder in der Elektronik
- Ziellösekraft: 3 bis 12 g/Zoll
Anwendungen mit starker Freisetzung
- Doppelseitige Klebebänder und Montageschäume
- Dämm- und Baumembranen
- Grafikfolien, die ihre Form behalten müssen
- Ziellösekraft: 20 bis 40 g/Zoll
Glätte und Bedruckbarkeit der tonbeschichteten Oberfläche
Kupferplatten-Trennpapier muss glatt genug sein, um eine gleichmäßige Benetzung mit Silikon zu ermöglichen, und ausreichend bedruckbar zum Markieren; Beides hängt von der Tonformulierung und der Grundplatte ab.
Die Oberflächenglätte wird als Bendtsen-Luftstrom oder Bekk-Sekunden ausgedrückt; Ein Bendtsen-Wert von 25 ml/min oder weniger ist typisch für beschichtete Trennfolien. Rauere Oberflächen erfordern zusätzliches Silikon und erzeugen fleckige Abblätterungen, Faserrisse und ausgelassene Druckpunkte.
Die Oberfläche muss nach der Silikonbeschichtung auch Flexo- und Wärmeübertragungsfarben aufnehmen können; Unregelmäßiger Ton zeigt sich als fehlende Zeichen oder Punktzunahme auf gedruckten Etiketten und medizinischen Pflastern.
Aus diesem Grund betreibt Anhui Hengbo New Material Co., Ltd. eine separate Kupferpapier-Trennpapierlinie, anstatt sie als Variante einer PET-Trennfolie zu behandeln; Beschichtungsköpfe, Trocknungsprofile und Inspektionssysteme sind einfach unterschiedlich.
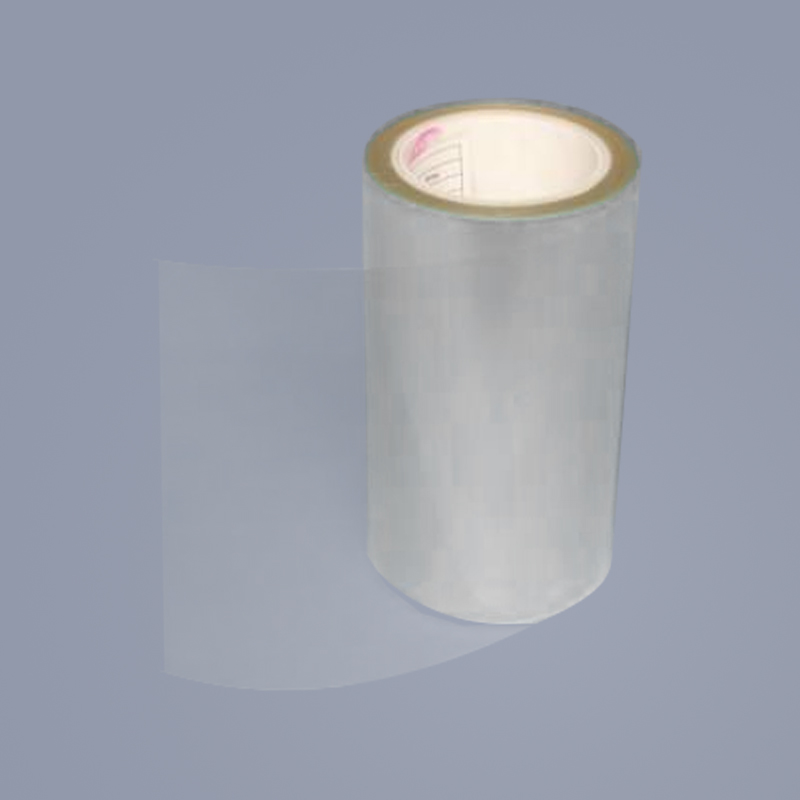 Kupferstichpapier-Trennpapier mit doppelseitiger Beschichtung Dieses beschichtete Trennpapier bietet eine stabile, glatte Oberfläche zum Drucken und Stanzen. Aufgrund seiner beidseitigen Beschichtungsmöglichkeit und Dimensionsstabilität eignet es sich für Namensschilder, Membranschalter und Isolierprodukte. Produkt anzeigen →
Konstanz der Trennkraft und Alterungsbeständigkeit
Der zuverlässigste Indikator für die Qualität von Kupferpapier-Trennpapieren ist nicht die durchschnittliche Trennkraft, sondern die Abweichung zwischen den unmittelbaren und gealterten Werten, gemessen an derselben Rolle.
Die sofortige Ablösekraft wird gemessen, nachdem das Testband 20 Minuten lang auf dem Silikon sitzt. Der Alterungswert wird gemessen, nachdem die gleiche Baugruppe 24 Stunden lang bei 40 °C konditioniert wurde. Eine Abweichung über /-15 Prozent weist auf eine unvollständige Aushärtung oder Kontamination hin.
Die Konsistenz innerhalb einer Rolle ist ebenso wichtig wie die absolute Anzahl. Die Werte der Kern-, Mittel- und Außenwicklung einer 1000-m-Rolle sollten innerhalb eines Fensters von /-15 Prozent bleiben; Größere Schwingungen erzwingen ständige Spannungsänderungen und das Anheben des Etiketts am Applikator.
Trennkraftfenster nach Anwendung (180-Grad-Schälung, 0,3 m/min, g/Zoll)
Typische Betriebsfenster, die von Herstellern von Trennfolien gemeldet werden; Bestätigen Sie die Fenster mit Ihrem Lieferanten-CoA.| Qualitätstest | Typische Methode | Gemeinsame Akzeptanzgrenze |
| Sofortige Auslösekraft | 180-Grad-Schälung mit 0,3 m/min with acrylic PSA tape | 3 bis 40 g/Zoll, je nach Sorte |
| Gealterte Auslösekraft | 24 h bei 40 °C unter definiertem Druck verweilen | Drift innerhalb von /-15 Prozent des Sofortwerts |
| Gewicht der Silikonbeschichtung | Röntgenfluoreszenz oder Lösungsmittelextraktion | 0,6 bis 1,5 g/m2 mit gleichmäßigem Profil |
| Ebenheit / Locken | Flaches Blech konditionieren, Eckhöhe messen | Kantenabhebung unter 10 mm |
| Anzahl der Spleißstellen | Sensor- und Sichtprüfung pro Rolle | Maximal 2 pro 1000 m, markiert und unter 12 mm |
Feuchtigkeit, Locken und Lagerstabilität
Da Kupferpapier aus Zellulose besteht und hygroskopisch ist, steuern Feuchtigkeit und Temperatur die Ebenheit und Wellung schneller als jede andere Variable, nachdem die Rolle das Werk verlässt.
Die Standardklimatisierungsumgebung beträgt 23/-2 °C und 50/-5 Prozent relative Luftfeuchtigkeit. Die Ton-Silikon-Seite und die glatte Rückseite haben unterschiedliche Durchlässigkeiten; Wenn eine Seite schneller Feuchtigkeit aufnimmt oder verliert, kräuselt sich die Bahn aufgrund der unterschiedlichen Ausdehnung. Auf den ersten Metern des Abwickelns treten Kantenwellen, Schröpfen und umgekehrte Locken auf.
Lagerungsdisziplin ist Teil der Qualität. Rollen behalten ihre Schutzhülle, bleiben horizontal und bleiben vor Hitze geschützt; Stundenlange direkte Sonneneinstrahlung auf die Außenfolie führt zu einer messbaren Verschiebung der Trennkraft, da die Hitze das Silikon in Richtung einer weiteren Vernetzung treibt.
Die Auswirkungen von Feuchtigkeit und Temperatur auf Trennpapierrollen Der Leitfaden erklärt die Gestaltung des Lagerraums.
Wenn absolute Dimensionsstabilität erforderlich ist, quillt oder wellt sich die PET-Trennfolie bei Feuchtigkeit nicht:
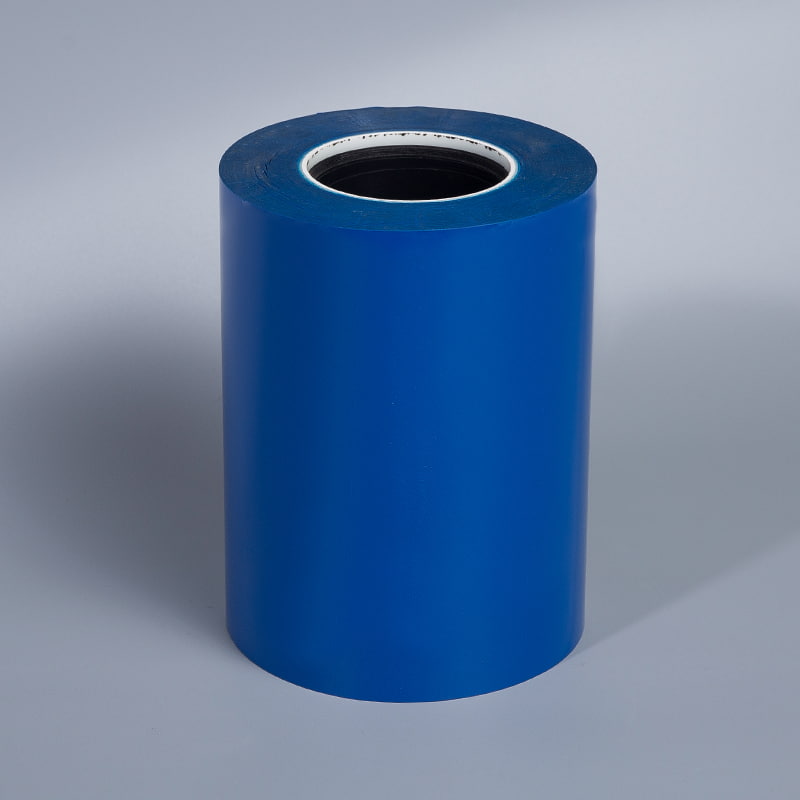 Silikonbeschichtete PET-Trennfolie für Stanzanwendungen Diese Trennfolie bietet eine gleichmäßige Silikonbeschichtung, hohe Transparenz und gute Dimensionsstabilität. Es ist in mehreren Farben und Ausführungen erhältlich und eignet sich für Klebe-, Isolier- und Stanzprozesse. Produkt anzeigen →
Lieferantenqualitätssysteme und Eingangskontrolle
Die Chargenkonsistenz ist eine Funktion der Prozessdisziplin und ein Analysezertifikat ohne Messwerte ist eine Warnung und keine Garantie.
Ein verwendbares CoA listet Nennwerte und Messbereiche für Grammatur, Dicke, Feuchtigkeit, Silikonbeschichtungsgewicht, sofortige und gealterte Trennkraft, Spleißanzahl und Spleißposition auf. Fragen Sie, wie die Messungen durchgeführt wurden; Ein Rolldurchschnitt ist kein Head-to-Tail-Profil.
- Fordern Sie einen gemessenen CoA an. Jede Charge ohne Silikonbeschichtungsgewichtsdaten oder Trennkraftfenster ablehnen.
- Probieren Sie drei Positionen aus. Vergleichen Sie die Trennkraft an der Außen-, Mittel- und Kernumwicklung sowie an drei Positionen entlang der Bahn.
- Führen Sie einen Piloten durch. Ablösetest der Stanz- oder Etikettenmatrix auf 100 m, bevor die Rolle in die Produktion geht.
- Verfolgen Sie den Trend. Vergleichen Sie jedes Los mit den vorherigen fünf Lieferungen, um Prozessabweichungen frühzeitig zu erkennen.
Häufig gestellte Fragen
Was ist der Standardtest für die Trennkraft auf Kupferpapier-Trennpapier?
Ein standardisiertes 25 mm breites Acryl-Haftklebeband wird mit einer definierten Walze auf die Silikonoberfläche aufgetragen, bei 23 °C und 50 % relativer Luftfeuchtigkeit konditioniert und bei 180 °C mit 0,3 m/min abgezogen. Die Ergebnisse werden in g/Zoll oder N/25 mm angegeben und der Test sollte an mehreren Stellen entlang der Bahn wiederholt werden.
Welches Silikonschichtgewicht ist typisch für Kupferpapier-Trennpapier?
Das Trockengewicht der Silikonschicht beträgt normalerweise 0,6 bis 1,5 g/m2. Medizinische Liner mit leichter Freisetzung befinden sich am unteren Ende und schwere Tape-Anwendungen am oberen Ende. Das Beschichtungsgewicht wird mittels Röntgenfluoreszenz, ICP oder Lösungsmittelextraktion überprüft.
Was führt dazu, dass sich Kupferpapier-Trennpapier während der Verarbeitung wellt?
Ein Feuchtigkeitsgefälle zwischen der Ton-Silikon-Seite und der glatten Rückseite führt zu einer ungleichmäßigen Ausdehnung des Papiers. Niedrige Raumluftfeuchtigkeit, offene Rollenenden und Lagerung auf kaltem Boden beschleunigen die Wirkung. Bei einer relativen Luftfeuchtigkeit von 50/-5 Prozent und einer Temperatur von 23/-2 °C werden die meisten Locken vermieden.
Wie viele Klebestellen sind in einer Rolle Kupferpapier-Trennpapier akzeptabel?
Beim Hochgeschwindigkeitsetikettieren und -stanzen sind typischerweise null bis zwei Klebestellen pro 1000 m erforderlich. Jede Verbindung muss markiert, stumpf gespleißt, frei von silikonfreien Lücken und nicht breiter als 12 mm sein. Eine nicht markierte Verbindung ist ein triftiger Ablehnungsgrund.


